01
原材料入厂化验与金刚石分选
金刚石单晶抗压强度测试、冲击韧性(TI/TTI)与预合金粉纯度分析
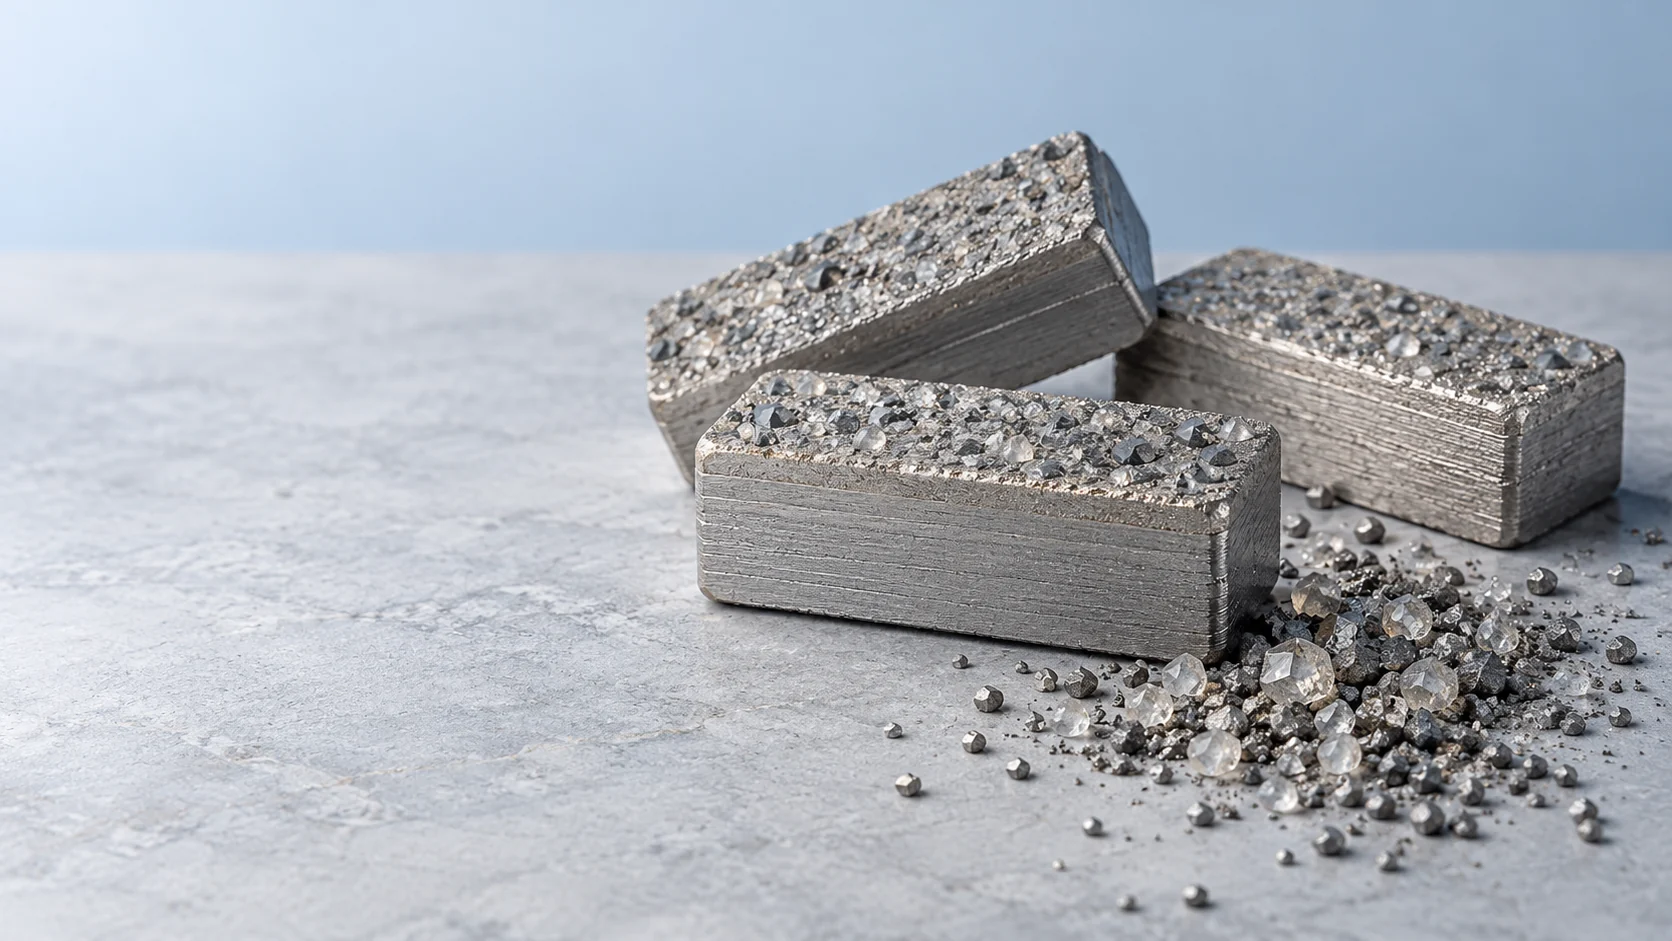
金刚石晶体是切削的根本。采购时应确认金刚石粒度、品级、结合剂粉末组成及来料检验记录。具体抽样方法和验收指标以供应批次资料为准。
关键质控点:
金刚石抗压强度测试 (Compromising Strength)
高温热冲击韧性衰减率 (TTI 按规格确认)
金属粉末粒度激光衍射分析 (D50分布)
待确认设备示例:超硬材料静压强度测定仪 / 激光粒度分析仪
从金刚石颗粒与结合剂,到成型、烧结、焊接和检测。了解刀具制造中的关键控制环节。
以下为刀具制造的工序说明;具体设备、检测与批次记录以订单文件核对
金刚石单晶抗压强度测试、冲击韧性(TI/TTI)与预合金粉纯度分析
金刚石晶体是切削的根本。采购时应确认金刚石粒度、品级、结合剂粉末组成及来料检验记录。具体抽样方法和验收指标以供应批次资料为准。
待确认设备示例:超硬材料静压强度测定仪 / 激光粒度分析仪
冷压成型需关注配料均匀性、单件重量与层位
粉末混合与生坯压制关系到刀头层位和重量一致性。设备形式、重量公差和抽样记录应按产品规格确认。
待确认设备示例:多工位数控自动冷压机 / 精密电子天平
烧结温度、压力曲线与刀头密度应按配方确认
烧结条件影响结合剂性能。采购验收可要求提供对应配方的温度、压力及硬度检验记录;具体工艺设备以实际供应批次确认。
待确认设备示例:真空高频热压烧结机 / 洛氏硬度计
焊接方式、焊缝强度与检验方法需按产品确认
钎焊与激光焊接适用范围取决于刀具用途和设计。焊接形式、强度测试及适用安全标准应在产品技术资料中确认。
待确认设备示例:焊接设备与剪切试验台
经验技师人工锤击应力校平配合激光测径仪,端面跳动阈值应按规格确认
锯片高速旋转时的平稳度取决于基体应力。锯片基体应力、轴向端跳和径向跳动属于采购验收要点;检测方法、批次抽样和合格阈值应在订单技术文件中确认。
待确认设备示例:端跳检测仪 / 应力测试仪
开刃、防锈与运输包装按订单环境确认
开刃状态、防锈处理及外箱结构应按产品和运输方式逐单确认。收货后应检查外观、规格和安装状态,再按设备说明试切。
开刃设备与包装方式按订单确认
建议在采购技术协议中逐项确认方法、抽样和合格限值
| 质检阶段 | 检测项目 | 检测方法与设备 | 合格判定标准 |
|---|---|---|---|
| 原料检验 (IQC) | 金刚石单晶抗压抗冲击值 | 单颗粒冲击压力仪检测 按约定随机抽样 | 检测条件、抽样方式与限值按订单技术资料确认 |
| 原料检验 (IQC) | 75Cr1 优质工具钢锯片基体平面度 | 大理石检验平板与百分表触针测量 | 检测条件、抽样方式与限值按订单技术资料确认 |
| 制程检验 (IPQC) | 热压烧结刀头显微硬度与抗弯强度 | 金相切片显微硬度计 / 三点弯曲试验机 | 检测条件、抽样方式与限值按订单技术资料确认 |
| 制程检验 (IPQC) | 焊接缝剪切抗断裂强度 | 专用液压推齿剪切试验机 | 检测条件、抽样方式与限值按订单技术资料确认 |
| 出厂检验 (OQC) | 锯片端面轴向跳动与径向跳动 | 精密双轴光学激光跳动仪 | 检测条件、抽样方式与限值按订单技术资料确认 |
| 出厂检验 (OQC) | 安全最高线速度爆破极限测试 | 全封闭安全防护罩内超速旋转试验 | 检测条件、抽样方式与限值按订单技术资料确认 |
批次打标、配方编码与留样期限可写入采购要求,并凭实际批次记录核验。
防锈处理方式应按运输环境和产品材质确认,包装前核验表面清洁与防潮要求。
纸箱、护角和托盘规格应按产品尺寸、重量及目的地要求逐单确认。