应用与选型
不同材料,需要不同的切割与研磨方式。从实际应用出发,了解工序、常见问题和配套工具。
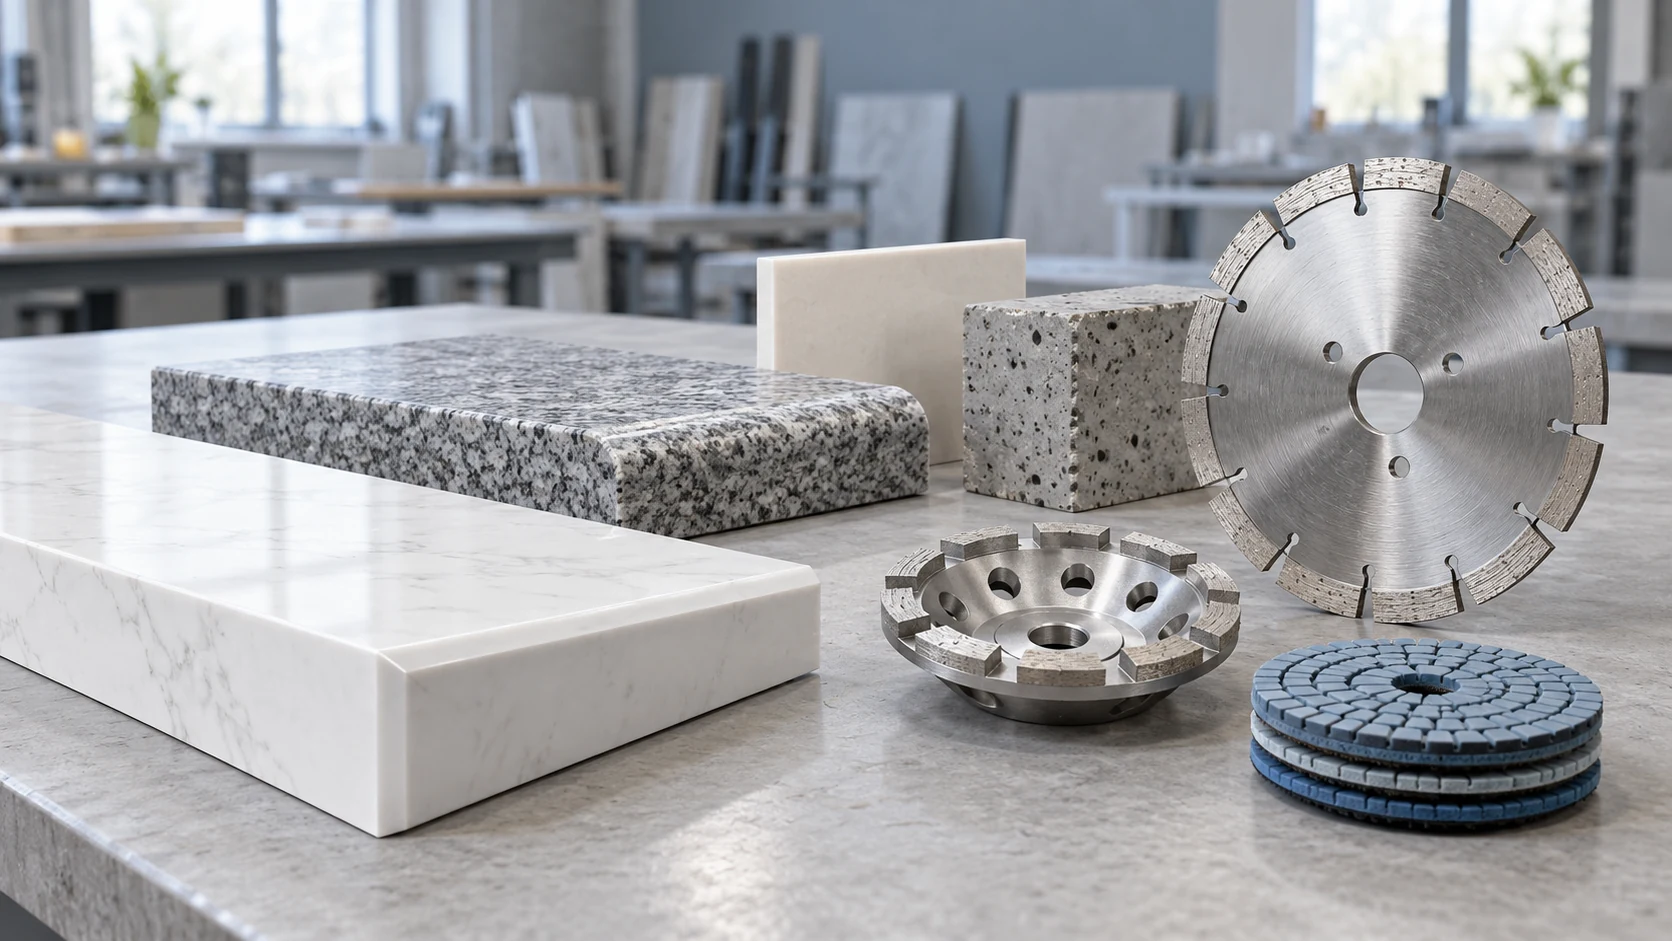
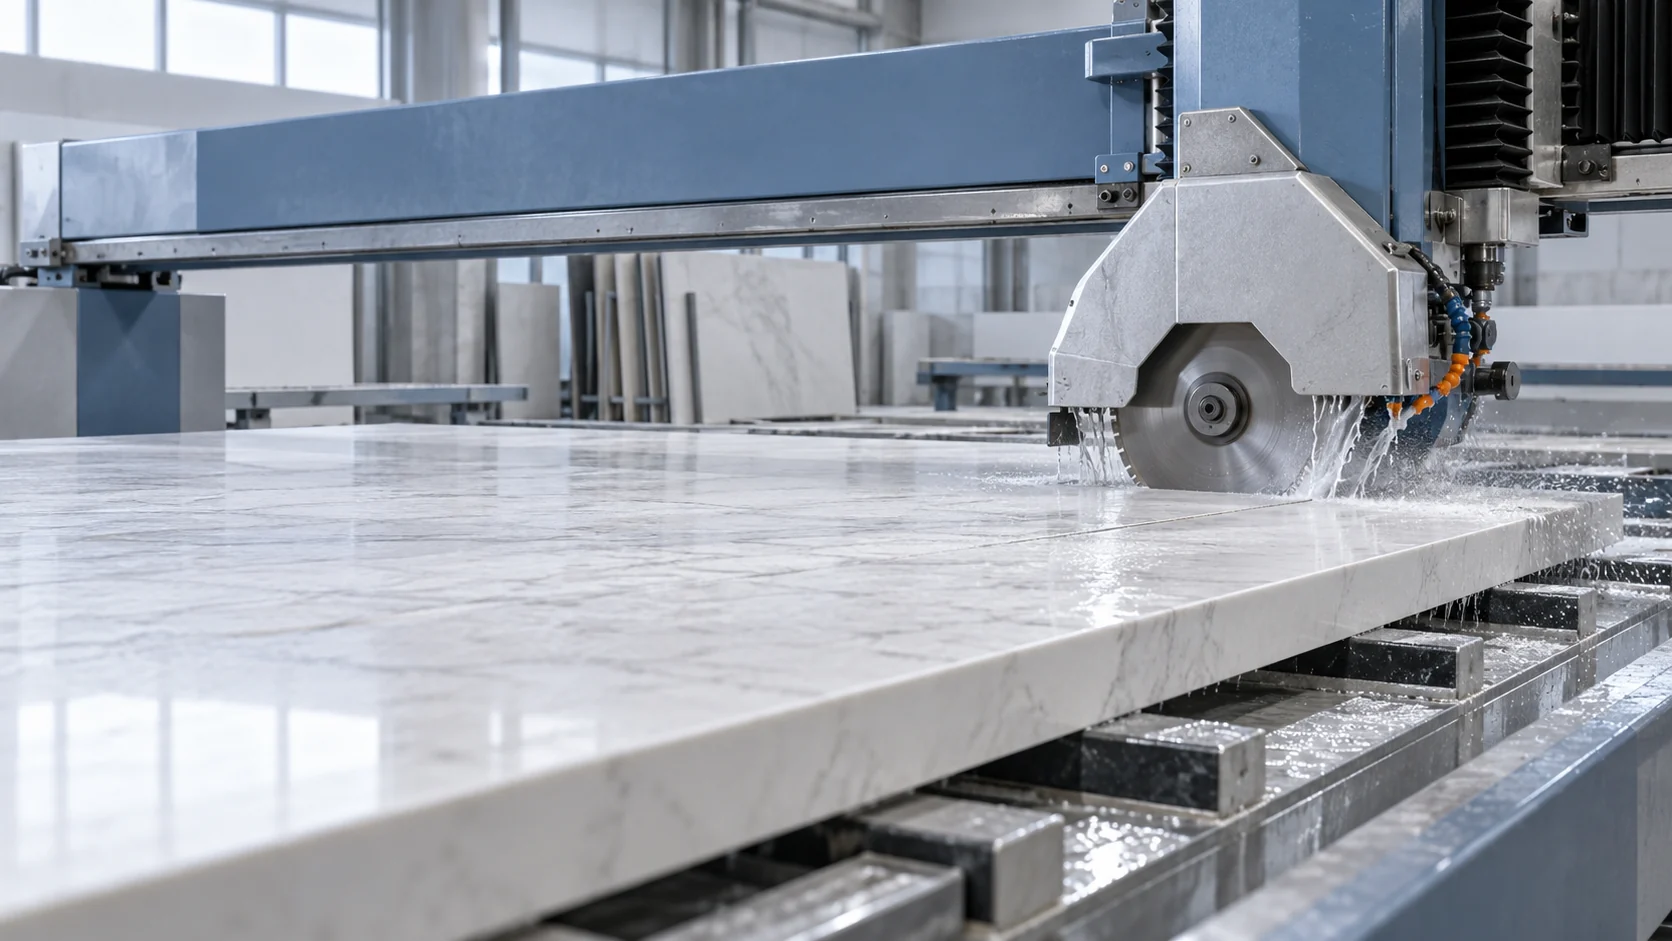
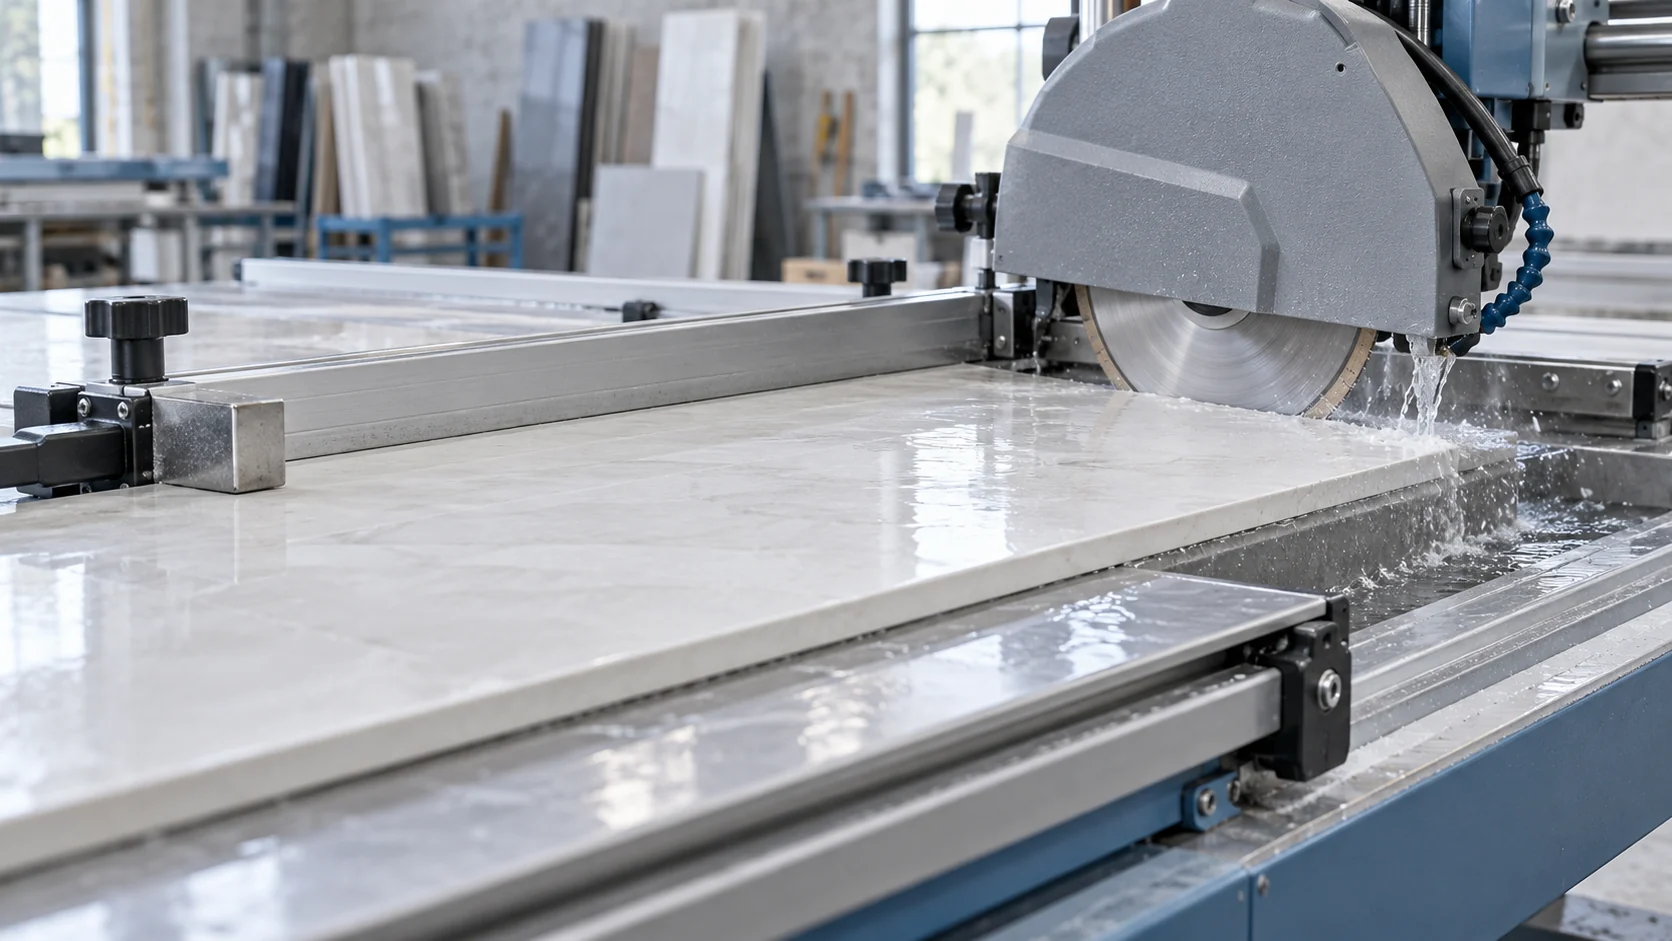
岩板与石英石台面切割、倒边及成型抛光
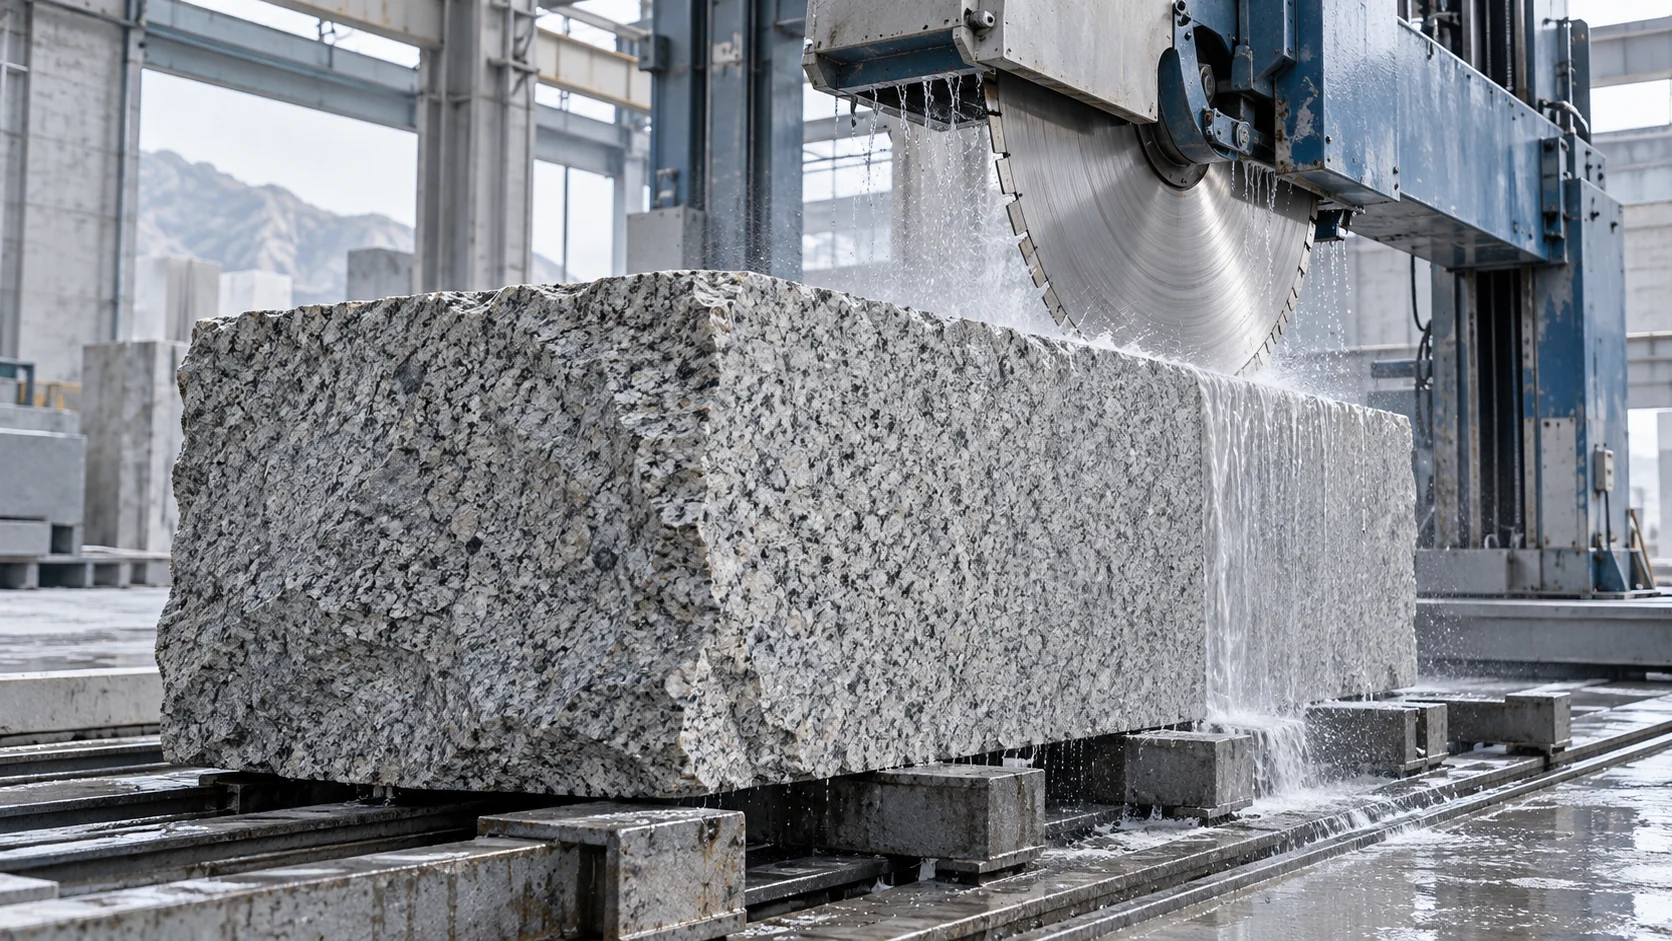
花岗岩与大理石板材锯切及荒料开采
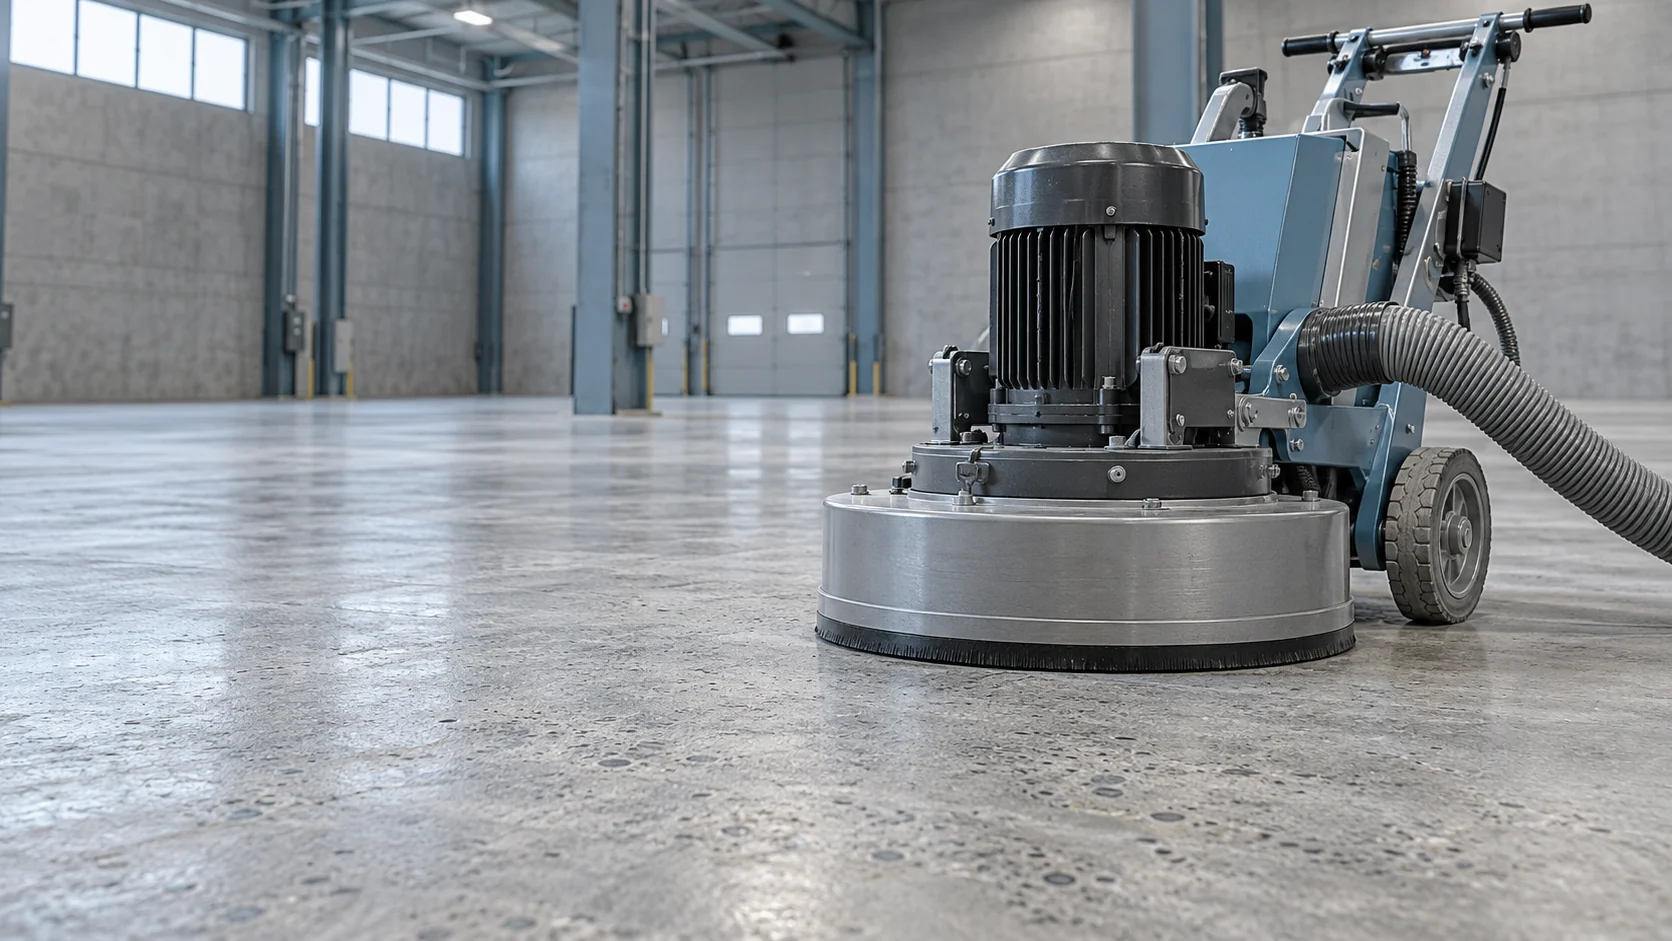
混凝土切割、伸缩缝修整与地坪研磨表面处理
全瓷玻化砖、微晶石与陶瓷釉面精密切割
岩板与石英石台面切割、倒边及成型抛光
从大板下料、45°海棠角对拼、台下盆掏孔到边缘柔性抛光的全套刀具匹配方案
建议加工工序与刀具选型链
大板分切开料
J槽消音岩板专用锯片 QZ-SB-DK01
注意:保持水流畅通,切口两端减速进出
45°无缝拼角成型
V型90°高精开槽片 QZ-GV-V90
注意:核对设备导轨与板材支撑,进给速度按资料和试切确认
盆口与水龙头掏孔
真空钎焊石蜡干孔钻 QZ-BZ-CB01
注意:45°角预切引槽,严禁开启冲击振动档
接缝与外沿精细抛光
抗高温蜂窝干磨片 QZ-PP-DR07 (Step 1-3)
注意:核对磨片标示和设备转速范围,按试磨结果逐级打磨
常见加工痛点、诱因与解决方案
金刚石粒度过粗、结合剂自锐不良导致刀片打滑,或锯片基体端跳超标引发微观横向敲击。
更换为微粉级J槽消音岩板专用锯片(QZ-SB-DK01),并用耐火砖重新打通出刃;调准机台主轴法兰间隙。
采用普通单片锯倾斜45°走刀易受侧向推力偏摆;出刀末端未减速产生受力撕裂。
可将 V 型开槽片(QZ-GV-V90)列为候选;进出刀速度按设备和目标板材资料试切调整。
使用普通冲击钻或未开启水冷的常规钻头;垂直下压用力过猛无法排屑。
采用内置吸热石蜡的真空钎焊干孔钻(QZ-BZ-CB01),先以45°破开定位槽后摇晃下压;严禁打冲击档。
选型前需要向您确认的工况参数清单
为核对刀具、设备和材料是否适配,建议询价时提供以下数据:
- 加工板材厚度(常规 6mm / 12mm / 20mm)及品牌硬度
- 桥切机主轴电机功率(kW)及当前主轴转速(RPM)
- 核对当前线速度、刀具标示最高转速与设备限制
- 记录当前走刀进给,并按材料商和设备资料试切调整
- 机台冷却水喷嘴数量、水压与喷射方向是否正对切入点
方案配套核心产品
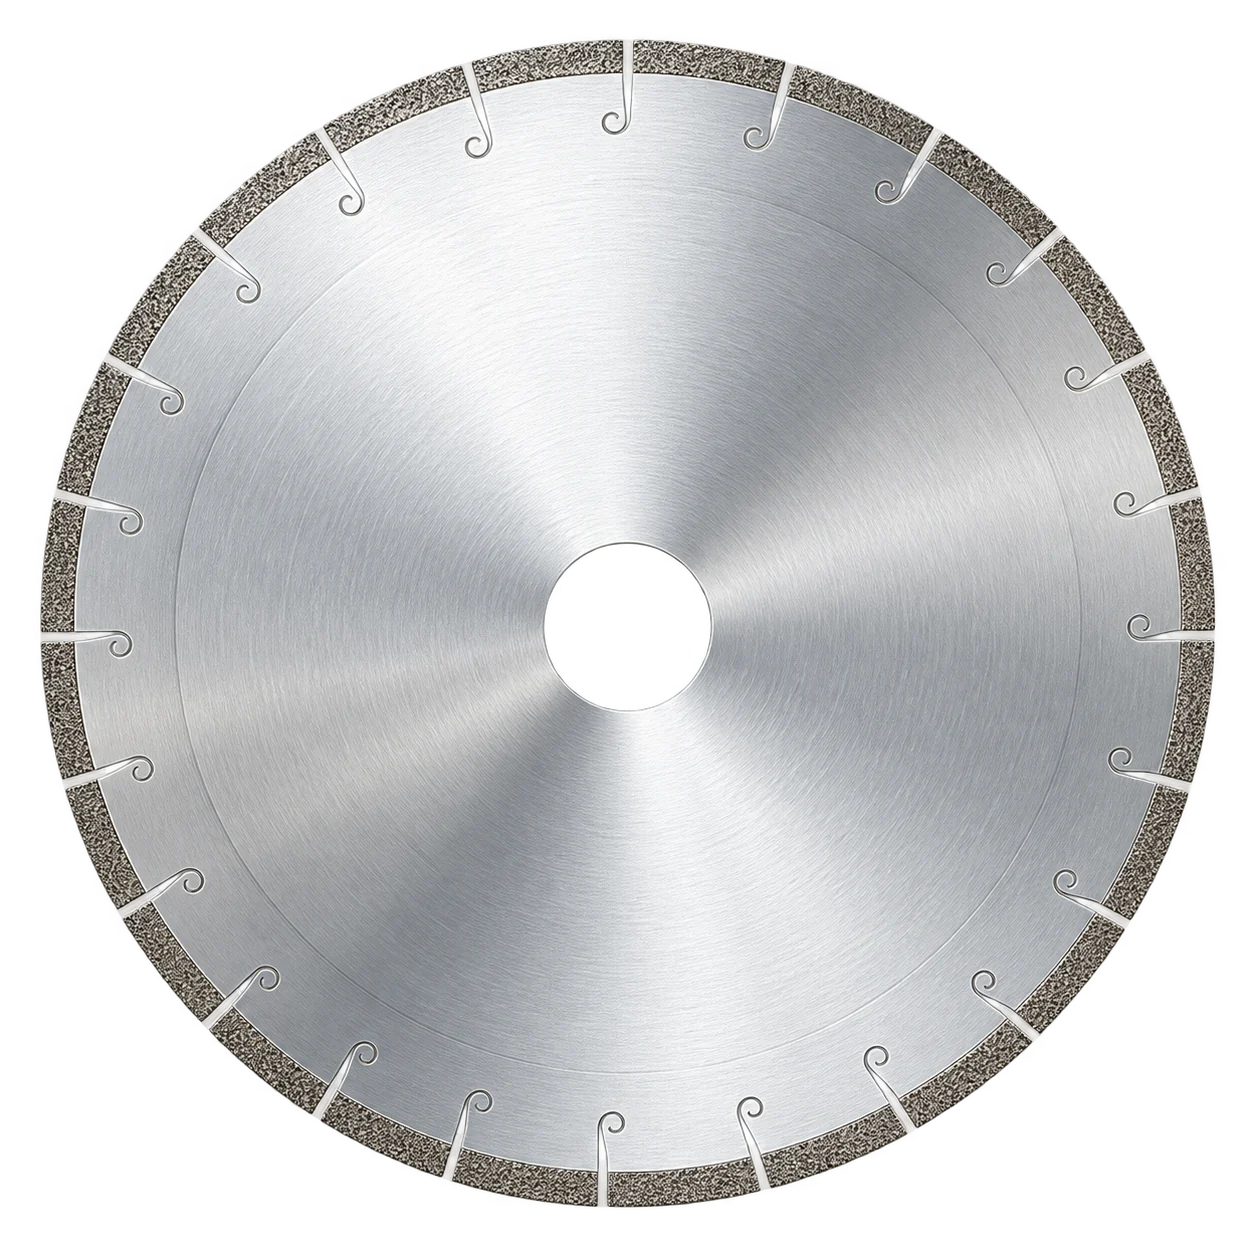
岩板 / Dekton 锯片 (J 槽选型)
岩板用薄刀头锯片,画册列示适用 3–20mm 板材;切口质量和寿命需试切确认
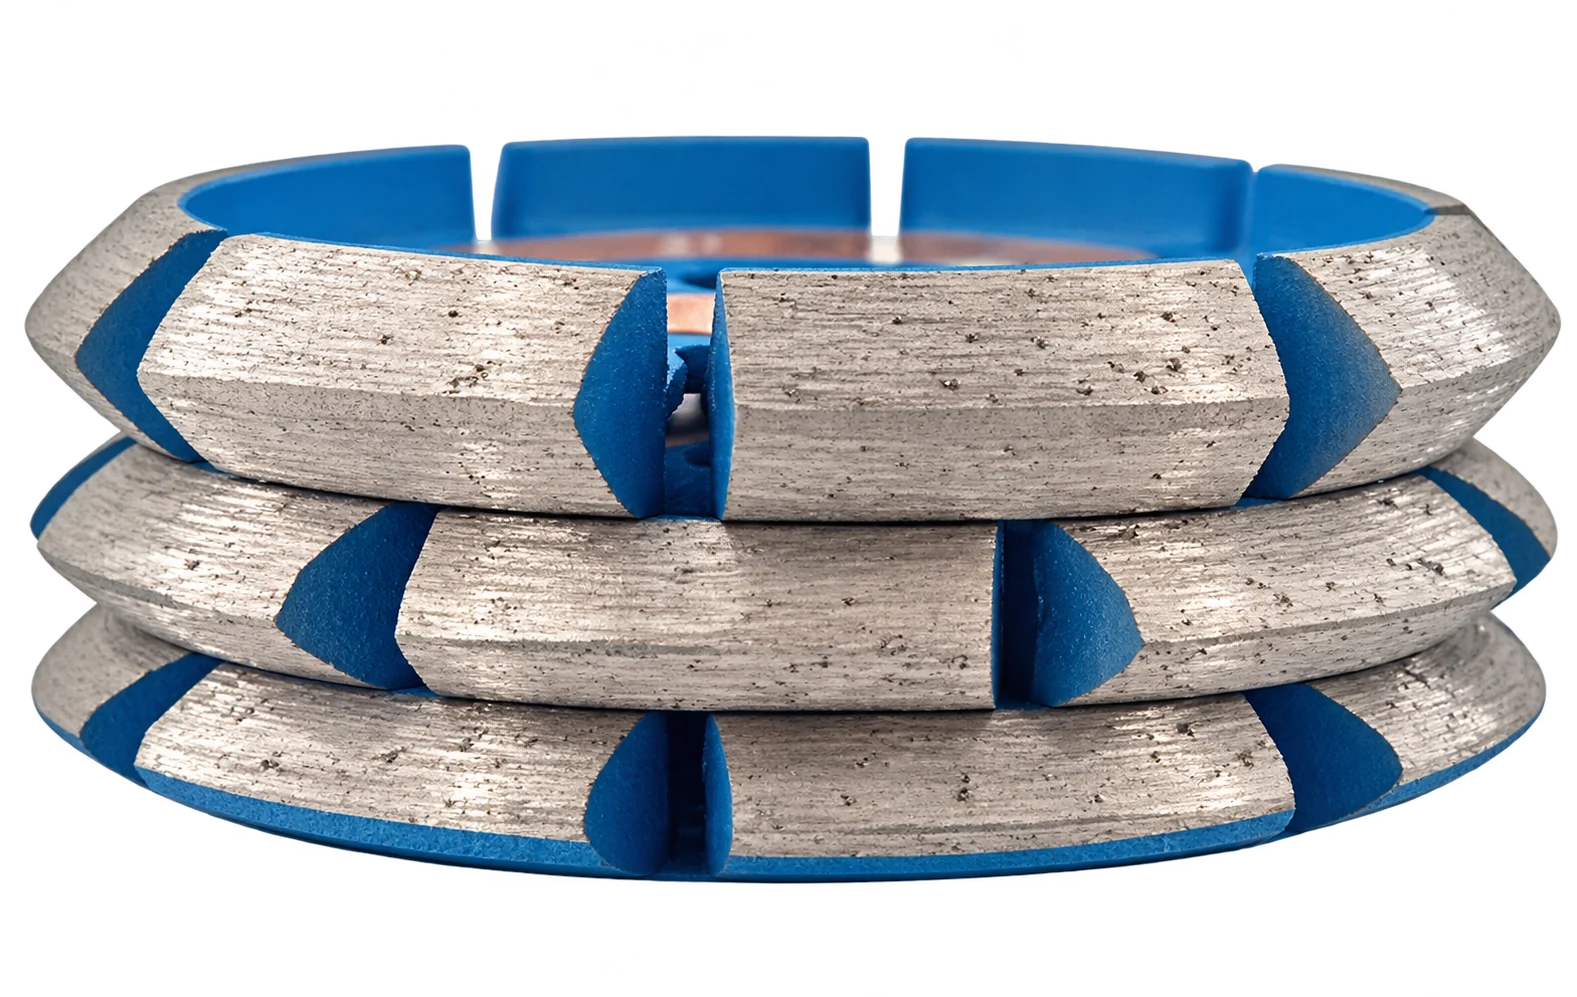
V型开槽片 (90°海棠角倒角片)
画册外径 110/125mm,厚度 6/8/10/15mm,专为大理石、岩板、陶瓷台面 45° 拼缝海棠角开槽成型设计
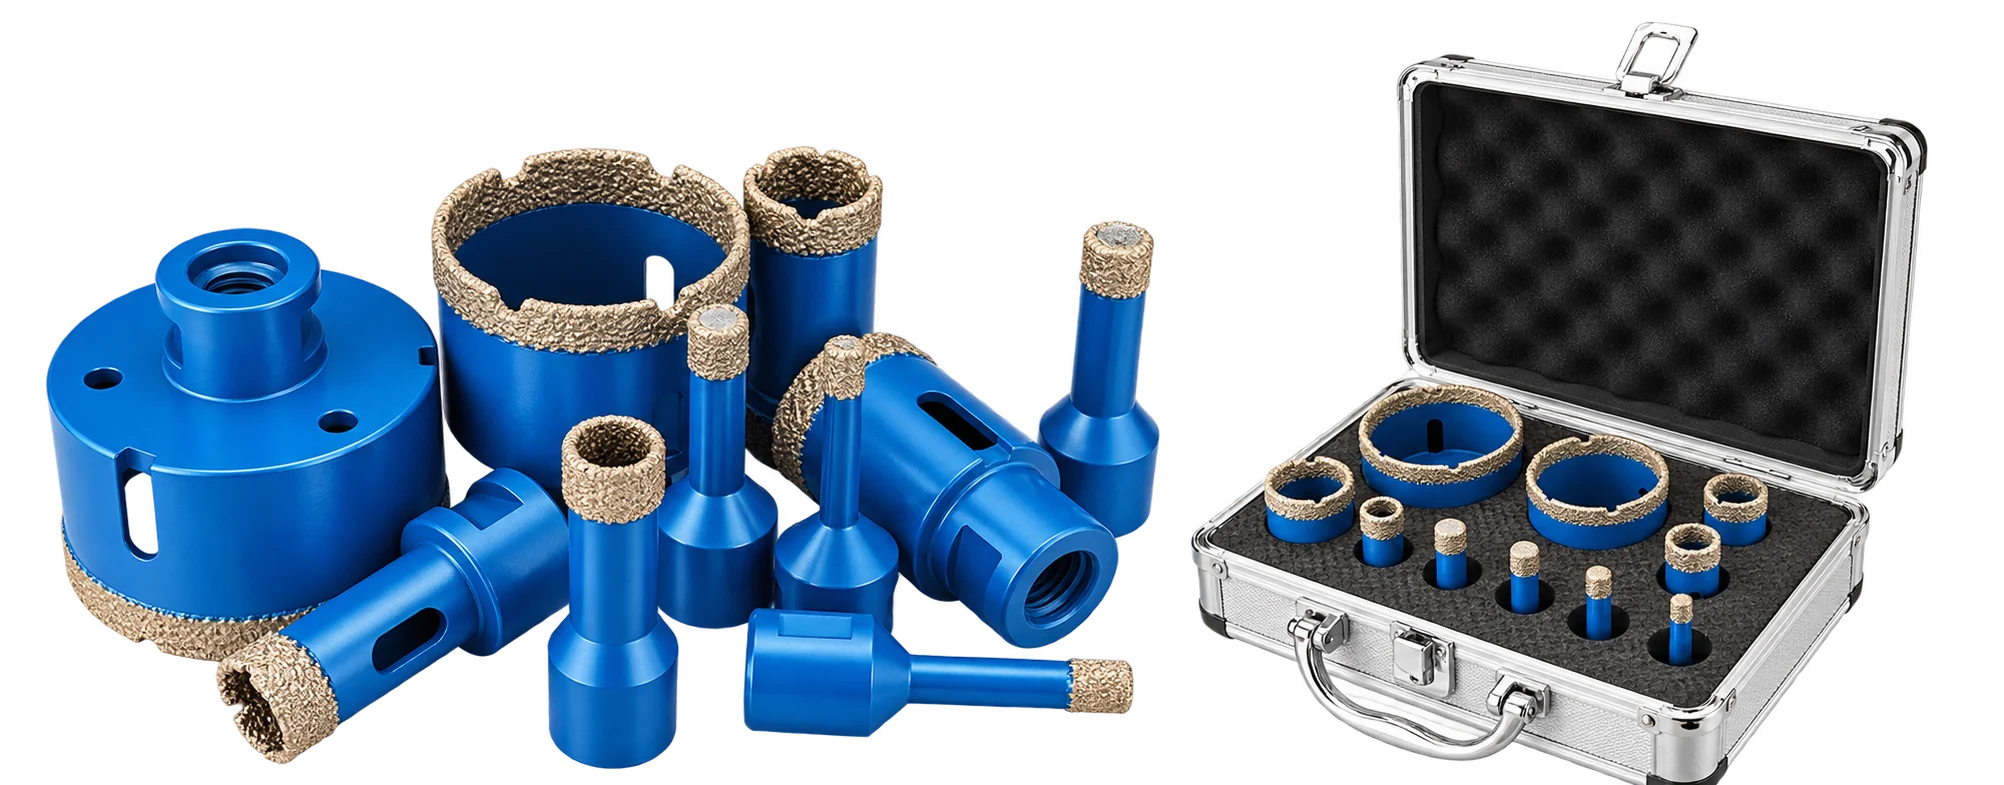
真空钎焊岩板/石材干孔钻与开孔器 (内置冷却蜡)
内置冷却相变石蜡,专为岩板台面水龙头孔、台下盆掏孔与盆口异形修边设计,可按确认工况干钻;先核对刀具与设备要求
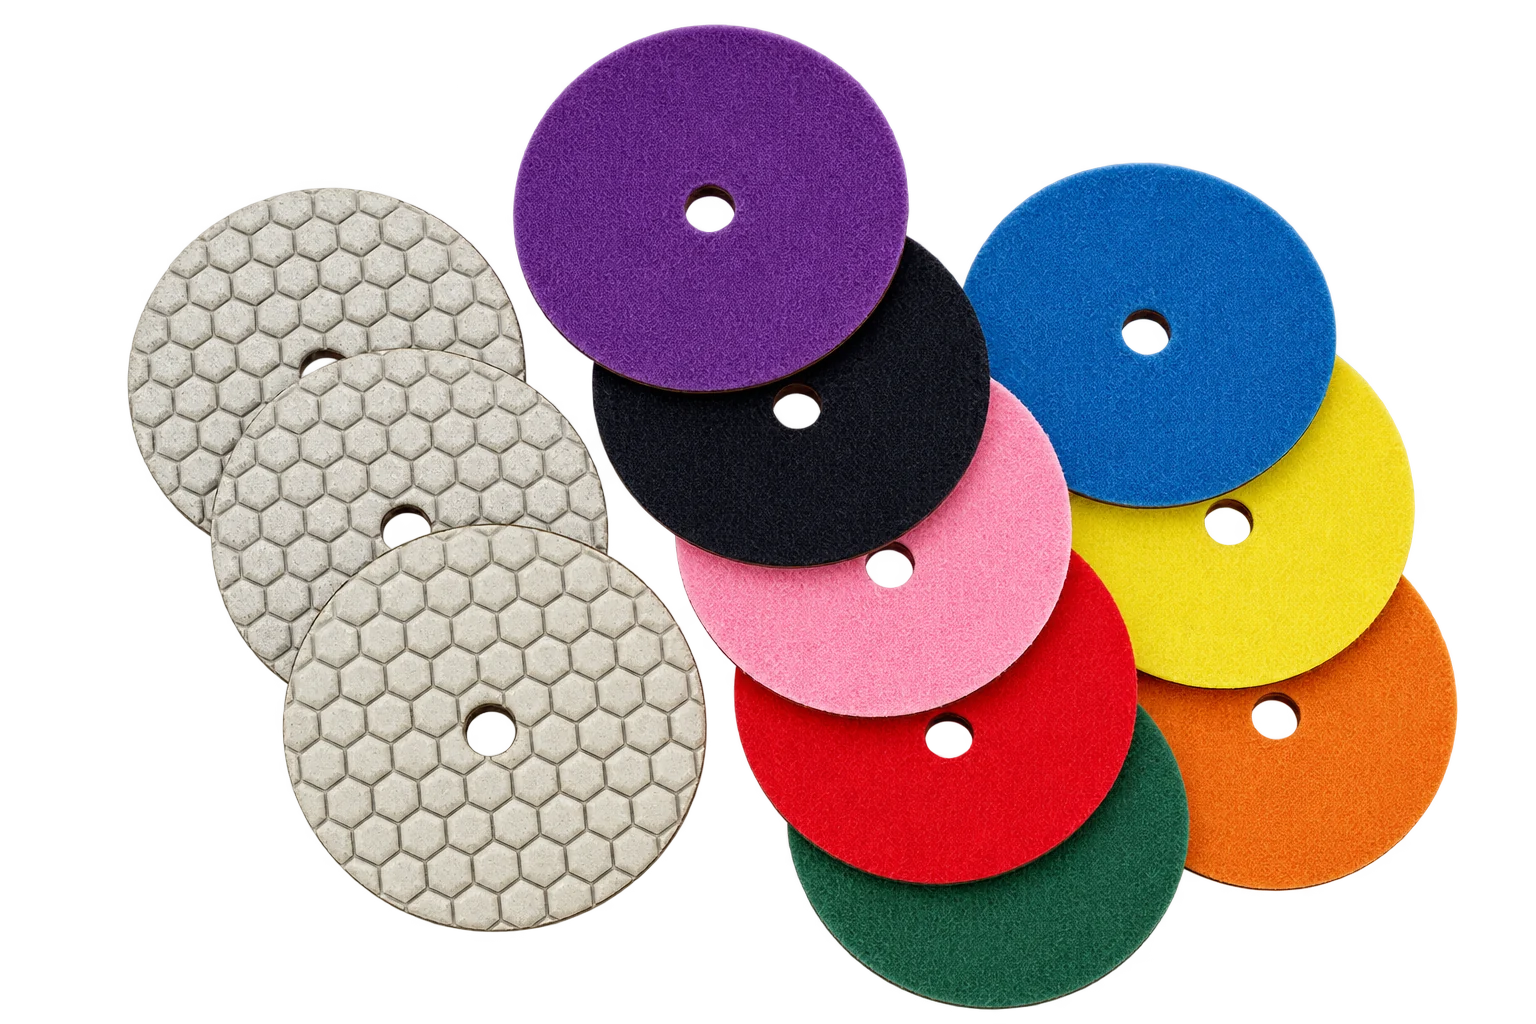
金刚石 7 步耐高温干磨片
画册列示产品,全粒度 50#-3000# 及 BUFF,外径 80-200mm,适用于花岗岩、大理石、水磨石、混凝土与人造石无水干抛
高频加工痛点排查与工程对策
针对石材加工厂、地坪施工队与海外采购商在实际生产中遇到的切削崩边、磨块打滑、下刀闷刀与采购痛点,深度剖析机理并给出对策。
大板下料与45°海棠角倒角边缘崩口、微小崩瓷
切割出刀口边缘出现锯齿状细小碎屑剥落,或45°无缝拼接处缝隙粗糙无法严密对拼,导致高价值台面板材报废或返工补胶。
崩边可能与目标板材、刀具状态、支撑、主轴跳动、冷却或进给有关,需记录缺陷位置并逐项排查。
- 核对刀具标示最高转速与设备限制,记录当前线速度
- 记录直切和倒角进给,并依据板材及设备资料试切调整
- 观察进出刀处崩边,必要时逐项调整支撑与进给
- 确认冷却水到达刀具与工件接触区域
岩板 / Dekton 锯片 (J 槽选型)
岩板用薄刀头锯片,画册列示适用 3–20mm 板材;切口质量和寿命需试切确认
提供您的板材厚度、机台功率与转速,我们将协助核对线速度并推荐试切配方。